Futurai
|

Celulose e Papel

Dois dias de parada não planejada evitados em Aracruz

Em uma unidade com produção anual de 2,3 milhões de toneladas de celulose, o desvio foi identificado na relação entre 8 tags do filtro, e não pela violação de um limite operacional. A antecedência permitiu à equipe definir o momento da intervenção.

2 diasParada não planejada evitada
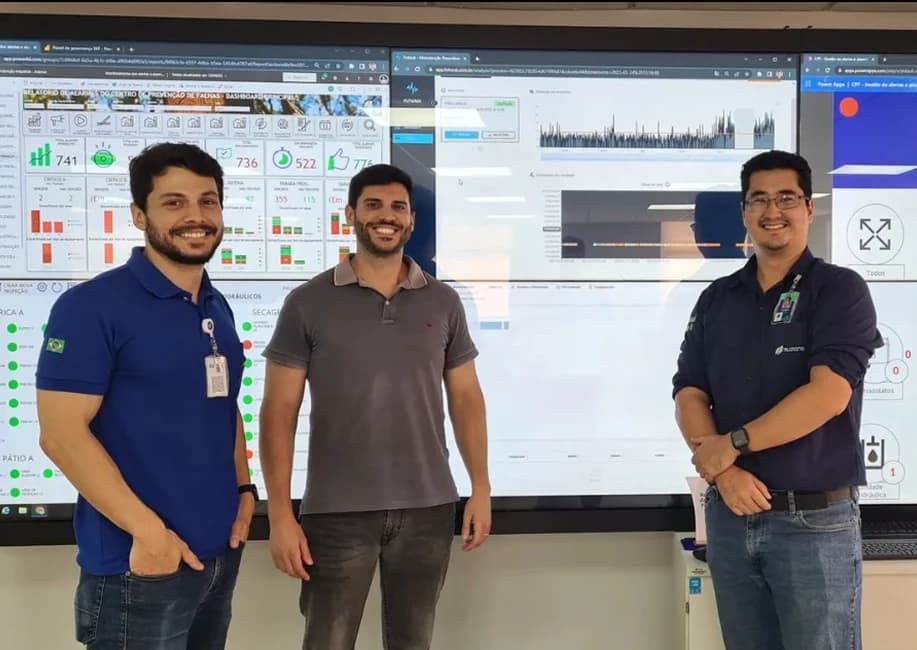
Felipe, da Futurai, com o time da Suzano Aracruz no Centro de Prevenção de Falhas

Contexto: a criticidade do filtro de depuração em uma operação de 2,3 milhões de toneladas por ano

A unidade de Aracruz produz 2,3 milhões de toneladas de celulose por ano.
No processo Kraft, as etapas de depuração e lavagem determinam a qualidade da massa encaminhada às fases subsequentes. O Filtro 20-3212-12 é responsável pela remoção de impurezas nessa etapa. A saída não programada do equipamento não se restringe ao ativo: repercute sobre o desempenho da linha.
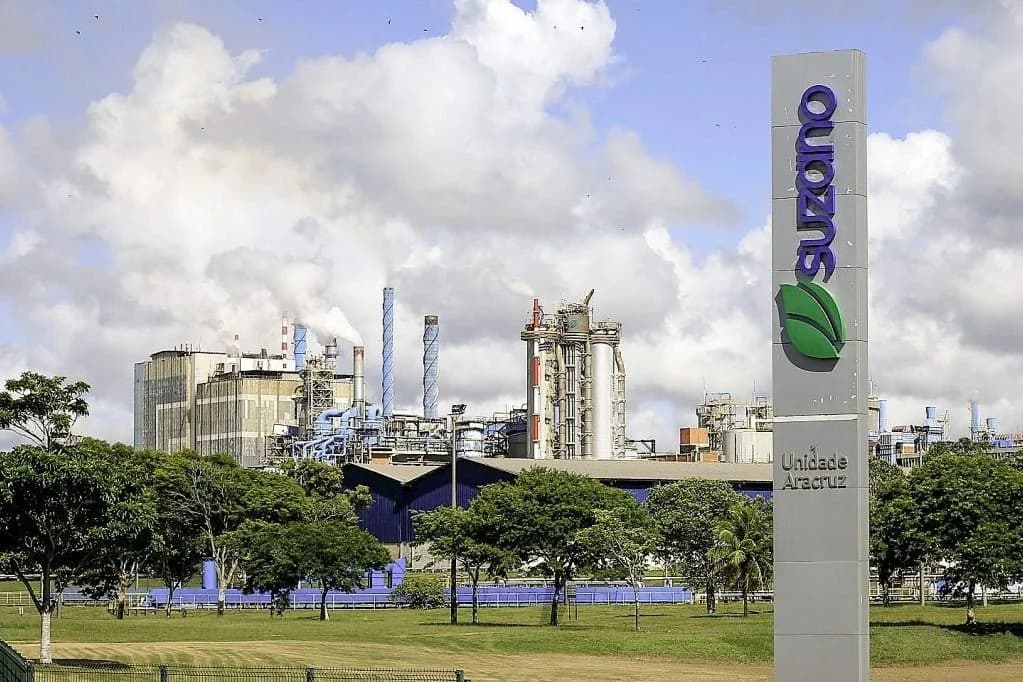
Unidade da Suzano em Aracruz (ES)

Nesse cenário, a manutenção enfrenta uma decisão recorrente: antecipar a intervenção em janela programada ou manter o equipamento em operação até a próxima parada prevista. Na ausência de leitura contínua do comportamento do ativo, essa decisão apoia-se em tempo de uso e em inspeções pontuais, e o erro de avaliação se materializa como parada não planejada.

Para alterar a base dessa decisão, a Suzano estruturou em Aracruz um Centro de Prevenção de Falhas (CPF), fundamentado em dados de processo e modelos preditivos.
Solução: 8 tags integradas ao PIMS e avaliadas de forma multivariada

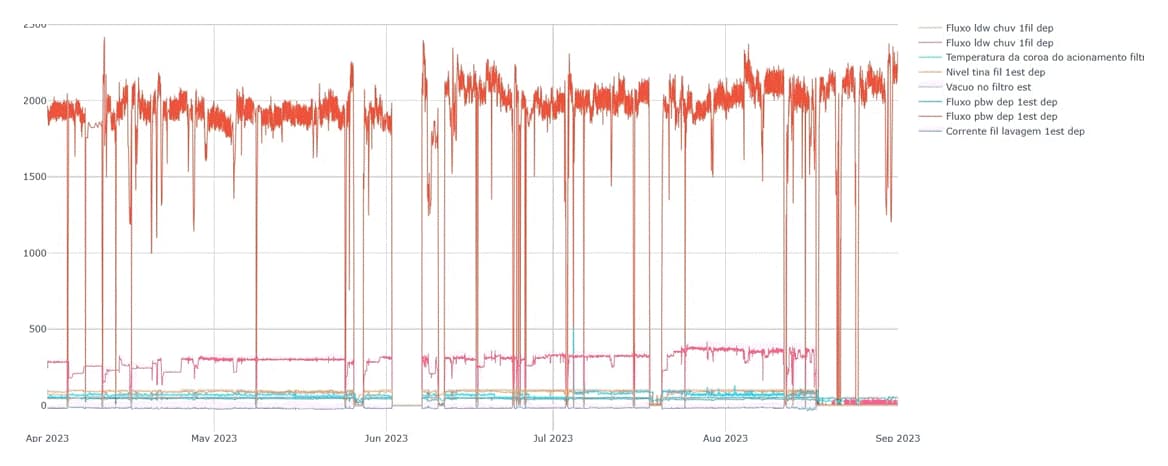
O ativo passou a ser monitorado em tempo real por meio de 8 tags, com aquisição de dados a partir do PIMS da planta. O modelo desenvolvido pela Futurai estabelece o padrão de comportamento conjunto dessas variáveis em operação normal e sinaliza os afastamentos desse padrão.

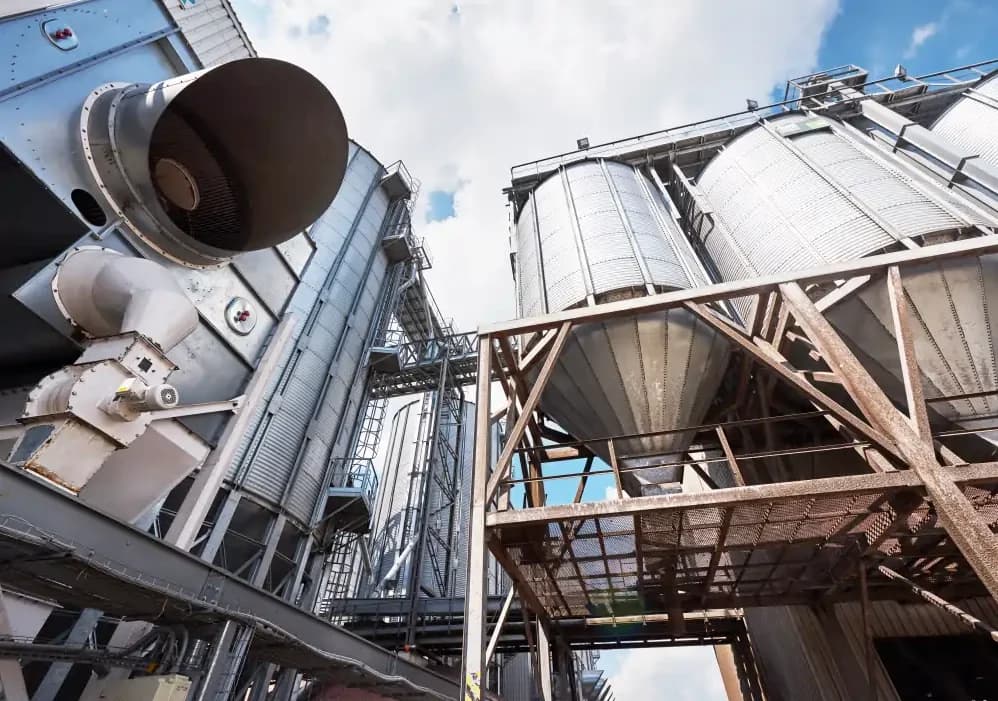
Estrutura do filtro na unidade de Aracruz

A distinção em relação ao alarme de limite fixo tem consequência operacional. Uma temperatura pode permanecer dentro da faixa admissível e, ainda assim, ser anormal para as condições de carga, rotação e demais variáveis daquele momento. Quando o valor atinge o limite configurado, o modo de falha em geral já se encontra em estágio avançado. O desvio multivariado se manifesta anteriormente, na relação entre as variáveis.

As atribuições foram delimitadas desde o início do projeto.

À Futurai coube o desenvolvimento dos modelos, a integração com o PIMS e a interpretação dos desvios.

Ao Centro de Prevenção de Falhas coube a triagem dos alertas, a inspeção em campo e a decisão quanto à oportunidade e à natureza da intervenção.

A linha do tempo: do alerta de 04/07 ao by-pass de 17/08

  1. 04/07/2023 — o desvio.

    O sistema apontou comportamento térmico anormal na coroa do acionamento do filtro. O CPF analisou os dados, confirmou a tendência e abriu a investigação em campo.

    Gráfico das tags do filtro entre abril e setembro de 2023
  2. Julho — a causa raiz.

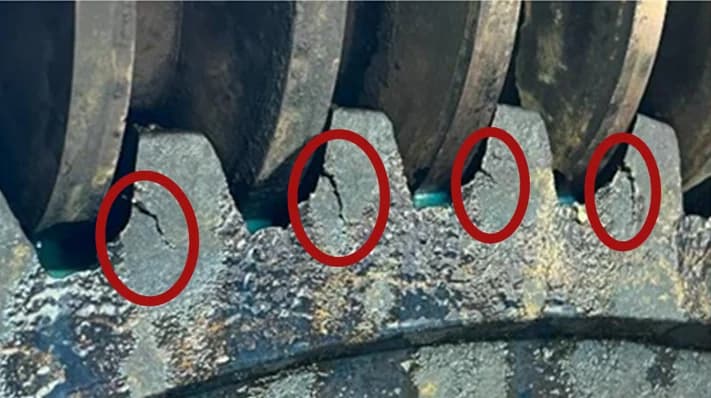
    Usando diagrama de espinha de peixe, o time da Suzano chegou a três achados: trincas na base dos dentes da coroa, parafusos quebrados e afrouxados, e oscilação térmica no giro do filtro. Com a causa identificada, a intervenção deixou de ser urgência e virou escopo de parada.

  3. 18 e 19/07/2023 — a parada programada.

    Manutenção preventiva executada em janela planejada, com instalação de flanges e inspeção detalhada dos componentes.

    Trincas na base dos dentes da coroa de acionamento
  4. 14 e 15/08/2023 — o desvio volta.

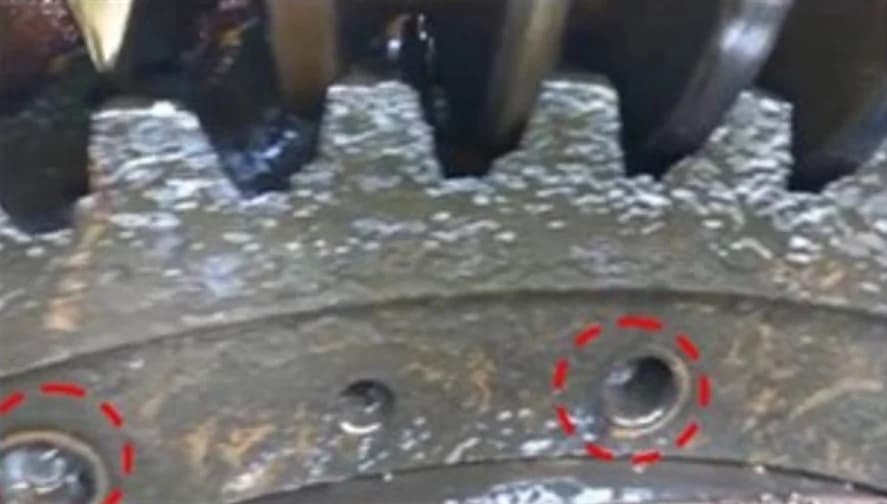
    O modelo sinalizou nova alteração no comportamento térmico do mesmo conjunto. A inspeção encontrou 4 parafusos quebrados na fixação da coroa.

    Parafusos quebrados na fixação da coroa de acionamento
  5. 17/08/2023 — o by-pass.

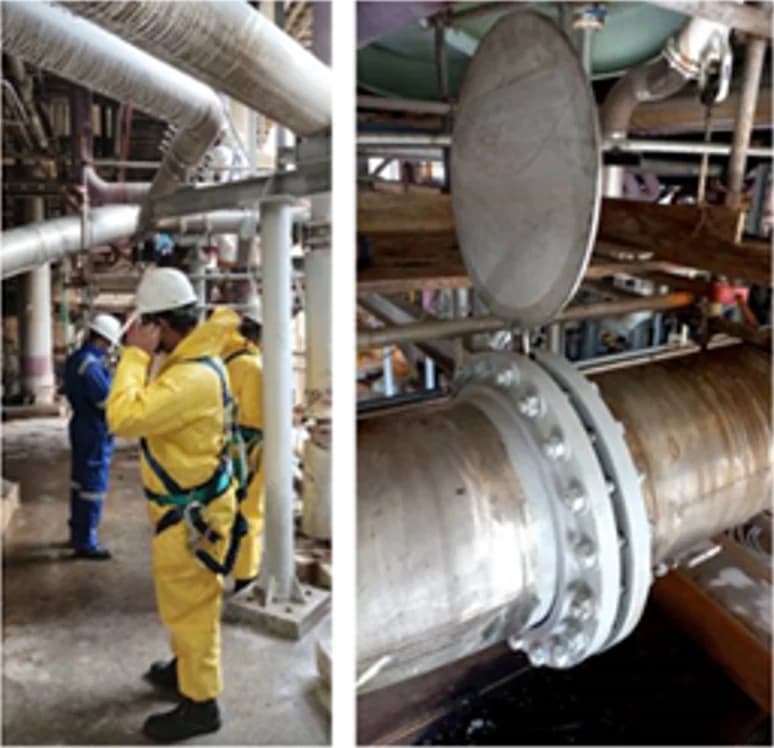
    Em vez de parar a linha para atender ao equipamento, o time isolou o filtro e manteve a produção rodando até a manutenção definitiva.

    Equipe em campo e tambor do filtro durante o by-pass

O resultado: 2 dias de linha preservados e um modo de falha que o time passou a reconhecer

O ganho não foi descobrir o problema. Foi descobrir com antecedência suficiente para escolher a hora de parar. A quebra da coroa em operação levaria a linha a uma parada não planejada estimada em 2 dias. No lugar disso, houve uma manutenção dentro de janela programada em julho e um by-pass planejado em agosto.

Três efeitos práticos vieram junto.

A intervenção foi mais curta, porque o escopo já estava fechado pela análise de causa raiz.

O custo de manutenção emergencial e de compra em urgência não aconteceu.

E o modo de falha do conjunto coroa/fixação virou conhecimento do time, tanto que o segundo desvio, em agosto, foi lido mais rápido, porque a assinatura já era familiar.

Vale registrar o limite honesto da abordagem. O monitoramento apontou que o comportamento havia mudado e onde olhar. Quem confirmou a trinca, contou os parafusos e decidiu pelo by-pass foi o time da Suzano, em campo. É esse arranjo, modelo que antecipa, equipe que decide, que sustenta o resultado, e é ele que precisa existir para o caso se repetir em outro ativo.

Leandro Yamamoto

A Suzano Aracruz está embarcando para o futuro! Entre aproximadamente 2.000 ativos de criticidade A na planta, optamos por monitorar um filtro de baixa frequência na área de depuração a partir do sistema da Futurai. O filtro apresentou variação sutil em parte de seus sinais. Pequenos o suficiente para não gerar alarmes nos sistemas tradicionais. Entretanto o modelo de predição da Futurai nos sinalizou que havia uma anomalia que nos permitiu evitar grande impacto na fábrica. Futurai, parabéns pelo resultado! Posso dizer que a identificação do início do defeito é fundamental para que a equipe de manutenção, assim podemos planejar a atividade com segurança e com o menor MTTR.

Leandro Yamamoto - Gerente de manutenção Suzano

Compartilhe

CONTATO

Pronto para transformar sua operação?